Kraken Knives
Techniques de forge
Un aperçu des aciers, des outils et des méthodes derrière chaque lame qui sort de l'atelier.
Matériaux
Acier au carbone
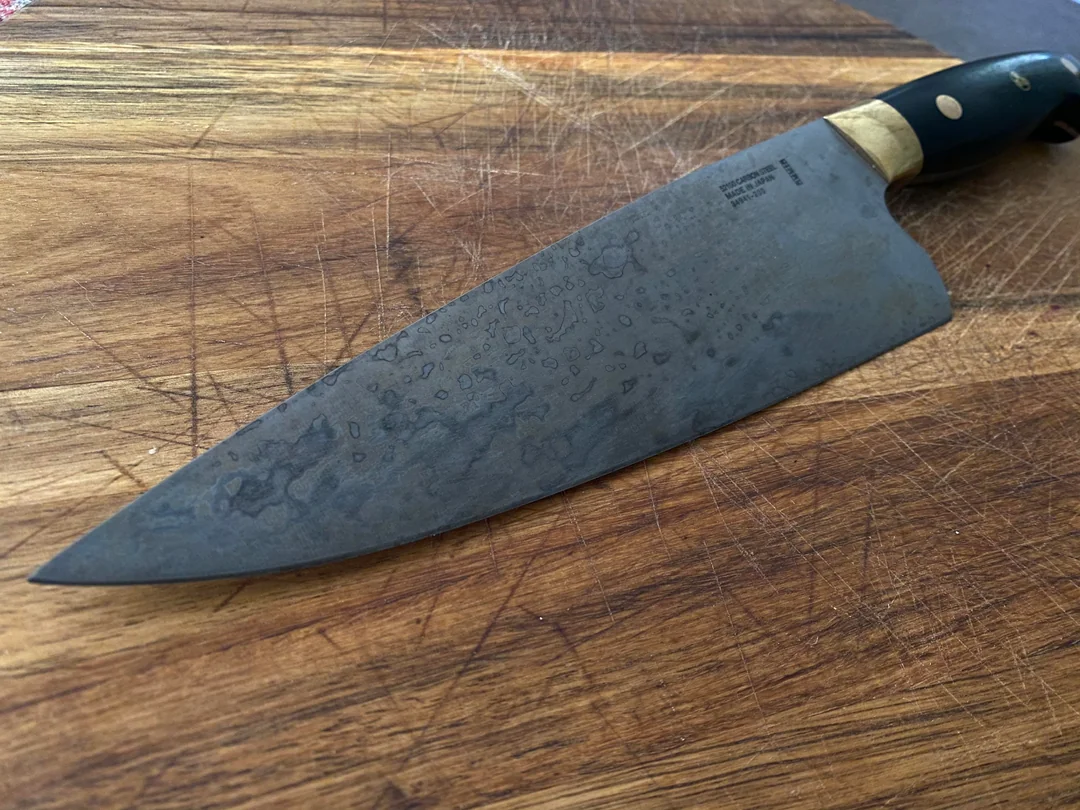
L'acier au carbone est le socle de la coutellerie traditionnelle. Des aciers comme le XC75, le XC100 ou le C125U contiennent assez de carbone pour durcir à la trempe, offrant un tranchant facile à affûter et résistant à un usage intensif.
La contrepartie : l'acier au carbone se patine et, s'il est négligé, rouille. Beaucoup apprécient le caractère qui se développe avec le temps — chaque lame raconte ce qu'elle a coupé et la façon dont on en a pris soin.
- J'utilise principalement : XC75, XC100, C125U
- Idéal pour : couteaux d'extérieur, bushcraft, cuisine à petit budget
- Traitement : trempe à l'huile, revenu à 58–62 HRC
Matériaux
Acier inoxydable (inox)
Les aciers inoxydables contiennent au moins 12 % de chrome, qui forme une couche d'oxyde passive résistant à la corrosion. Les couteaux de cuisine et ceux exposés à l'eau ou aux aliments acides profitent grandement de cette protection.
Le défi pour l'artisan : les aciers inox sont plus exigeants à forger et à traiter. Les températures doivent être précises, les temps de maintien plus longs et les milieux de trempe choisis avec soin. Le résultat est une lame qui reste nette des années durant.
- J'utilise principalement : 10C28Mo2, 14C28N, X35Cr16N
- Idéal pour : couteaux de cuisine, EDC, environnements humides
- Traitement : trempe sous presse ou à l'air, cycle cryogénique souvent conseillé
Traitement thermique
La trempe
La trempe est l'étape qui donne à la lame sa dureté et sa capacité à tenir le fil. Tout se joue sur la structure interne de l'acier : en chauffant puis en refroidissant très vite, on fige une phase dure et métastable au lieu de laisser l'acier revenir à son état mou.
Concrètement, l'acier est d'abord porté à sa température d'austénitisation (environ 780–850 °C pour mes aciers au carbone). À cette chaleur, le fer change de structure cristalline (phase austénite, cubique à faces centrées) et le carbone s'y dissout de façon homogène. C'est cette mise en solution du carbone qui rend la trempe possible.
Vient ensuite le refroidissement brutal — toujours dans l'huile, jamais à l'eau, trop violente et source de fissures. Si l'on dépasse la vitesse critique de trempe, les atomes n'ont pas le temps de se réorganiser : le carbone reste piégé et la maille se déforme en une structure très dure, la martensite. C'est cette transformation, sans diffusion, qui explique à la fois la dureté obtenue et les tensions internes qu'elle génère.
Une lame juste trempée est dure mais cassante, et pleine de contraintes : c'est pourquoi la trempe est toujours suivie d'un revenu. En rechauffant modérément l'acier (généralement 180–220 °C), on relâche une partie de ces tensions et on transforme la martensite fragile en une martensite revenue, plus tenace. On échange un peu de dureté contre beaucoup de résistance à la rupture.
- Austénitisation : mise en solution du carbone (~780–850 °C)
- Trempe : refroidissement rapide → martensite (structure dure)
- Vitesse critique : à dépasser pour éviter les phases molles (perlite)
- Revenu : détente des contraintes, gain de ténacité (~180–220 °C)
Technique
Révélation du damas
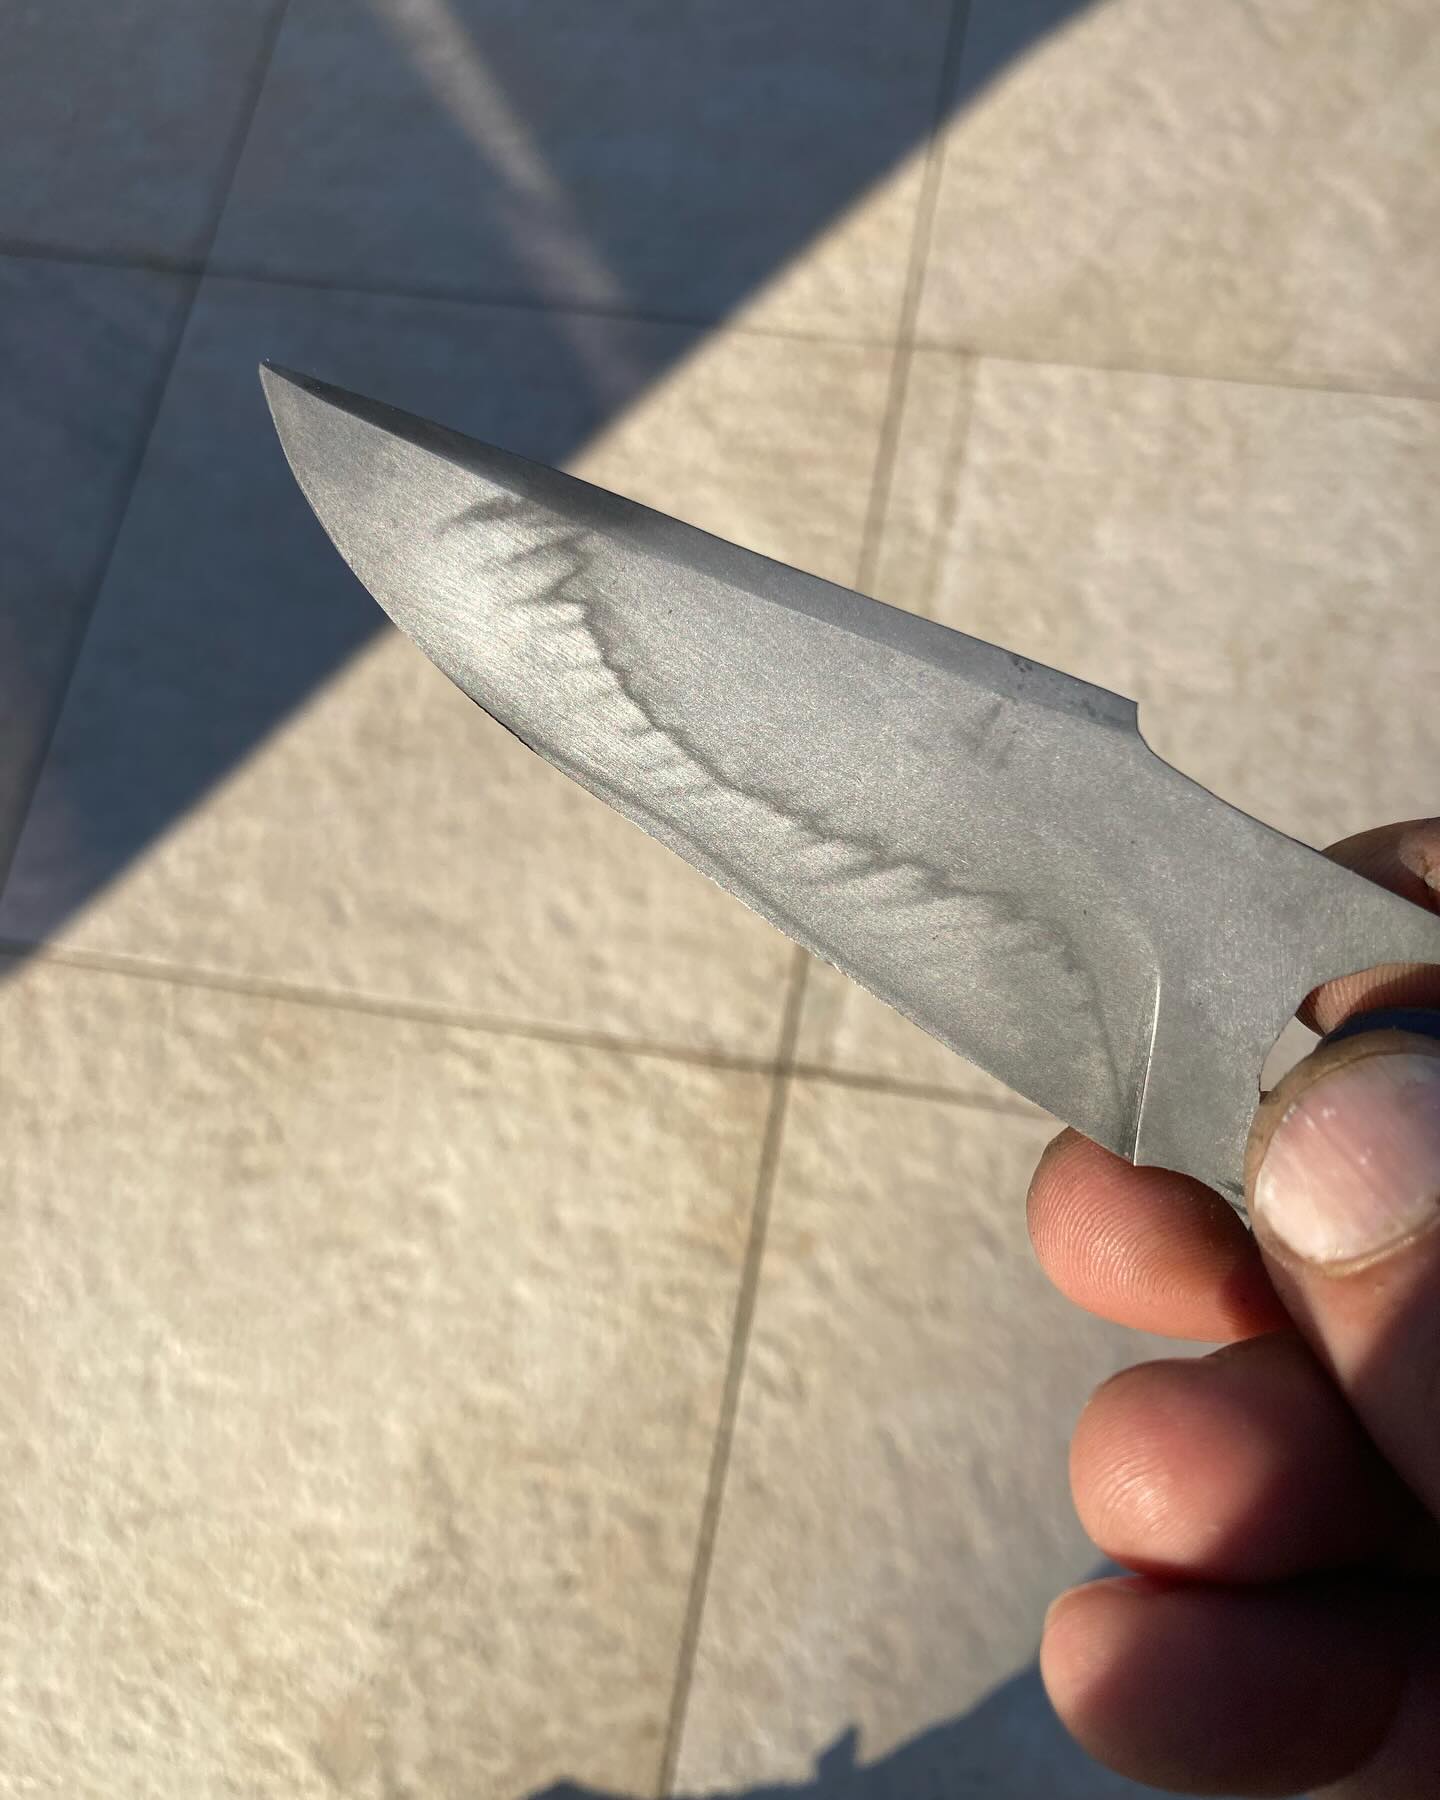
L'acier damas s'obtient en soudant à la forge des couches alternées de deux aciers ou plus — généralement un acier à haute teneur en carbone et un acier au nickel — puis en étirant, pliant et torsadant la barre pour créer un motif.
Le motif reste invisible jusqu'à l'attaque de la lame. Un bain acide (souvent du perchlorure de fer) attaque les deux aciers à des vitesses différentes et révèle la structure des couches. Le moment de l'attaque — la « révélation » — est l'un des plus satisfaisants de tout le processus.
- Combinaisons courantes : 15N20 + 1084, 75Ni8 + XC75
- Nombre de couches : de 80 à plus de 300 selon le motif
- Attaque : perchlorure de fer, bain de café, ou les deux pour le contraste
Finition
Guillochage
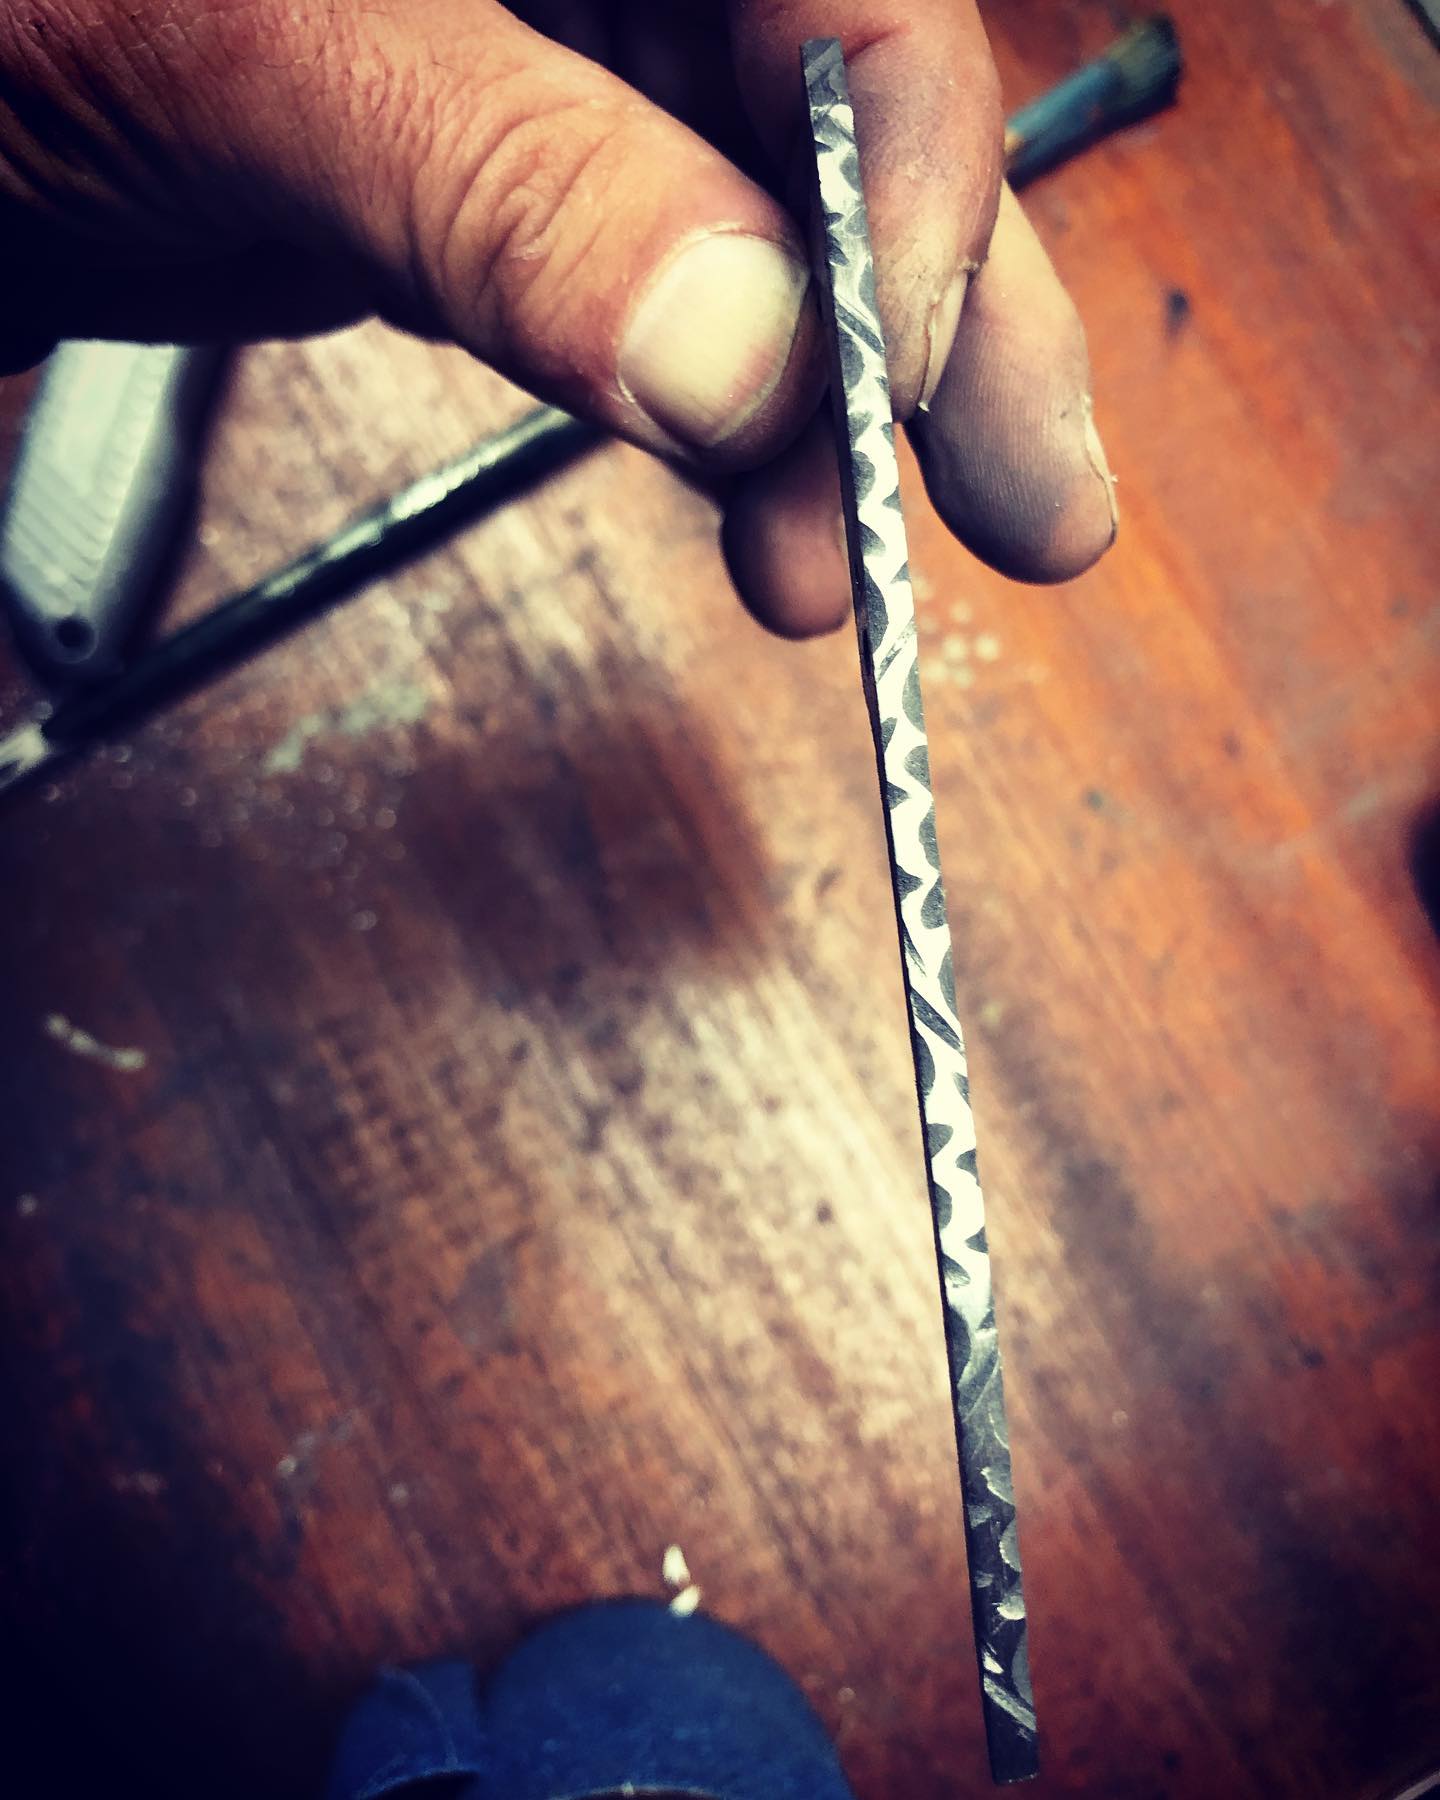
Le guillochage est un décor réalisé à la lime, le plus souvent sur le dos de la lame, la mitre ou le platine. À l'aide de limes fines et de gabarits, on entaille une succession de motifs réguliers — vagues, festons, torsades — qui ornent la pièce tout en offrant une meilleure prise au pouce.
C'est un travail lent et minutieux, entièrement manuel : la moindre erreur se voit et ne se rattrape pas. Le guillochage signe une pièce haut de gamme et témoigne de la patience de l'artisan.
- Outils : limes aiguilles, limes rondes et triangulaires, gabarits
- Emplacements : dos de lame, mitre, platine, plate semelle
- Motifs : vagues, festons, torsades, feuilles de fougère
Finition
Gravure
La gravure permet de personnaliser une lame : logo de l'atelier, initiales, date, ou véritables motifs décoratifs. Chez Kraken Knives, toutes les gravures sont réalisées au laser, pour un marquage net, précis et parfaitement répétable.
La gravure laser sert autant à signer la pièce qu'à raconter une histoire. Elle permet de reproduire fidèlement un logo ou un texte fin, de graver des motifs détaillés, et d'obtenir un rendu régulier d'une lame à l'autre — le tout sans contact avec l'acier.
- Méthode : gravure laser
- Usages : marque de l'atelier, dédicaces, initiales, motifs décoratifs
- Atouts : précision, finesse des détails, marquage répétable
Outils
Enclume
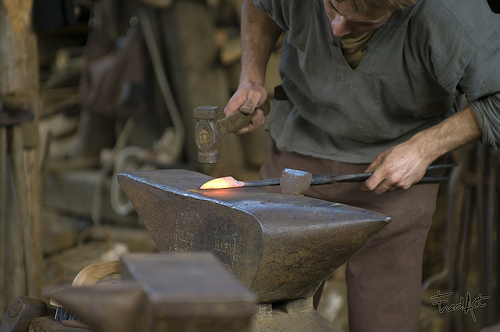
L'enclume est l'établi du coutelier. Une bonne enclume a de la masse (elle ne bouge pas sous les coups), une table plane et durcie qui renvoie l'énergie du marteau dans l'acier, et une corne pour former les courbes.
J'utilise la table pour étirer les émoutures et redresser, la corne pour les gardes et les crans d'arrêt, et les arêtes pour les gorges et les épaulements. L'enclume ne fait pas le travail — elle refuse simplement de gaspiller votre énergie.
- Poids : 50 kg et plus recommandés pour la coutellerie
- Table : acier à outils durci, meulé plan
- Opérations clés : étirage, mise en pointe, gorges, redressage
Outils
Touret à bande (backstand)
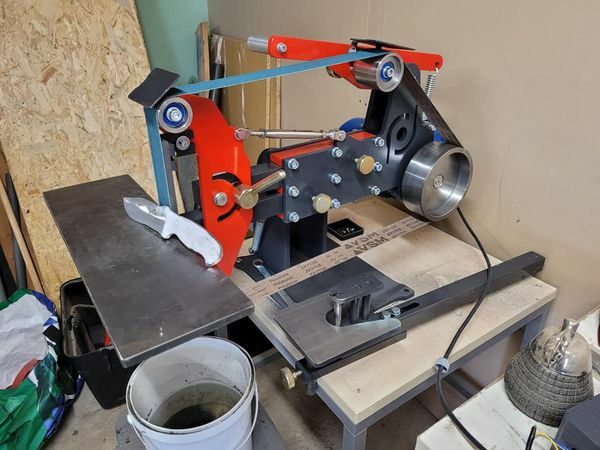
Le touret à bande — souvent appelé backstand — est là où l'acier brut de forge devient une vraie lame. Une bande abrasive continue défile à grande vitesse sur un platin ou une roue de contact, et l'artisan tient la lame contre elle pour dessiner le profil, faire les émoutures et affiner la finition.
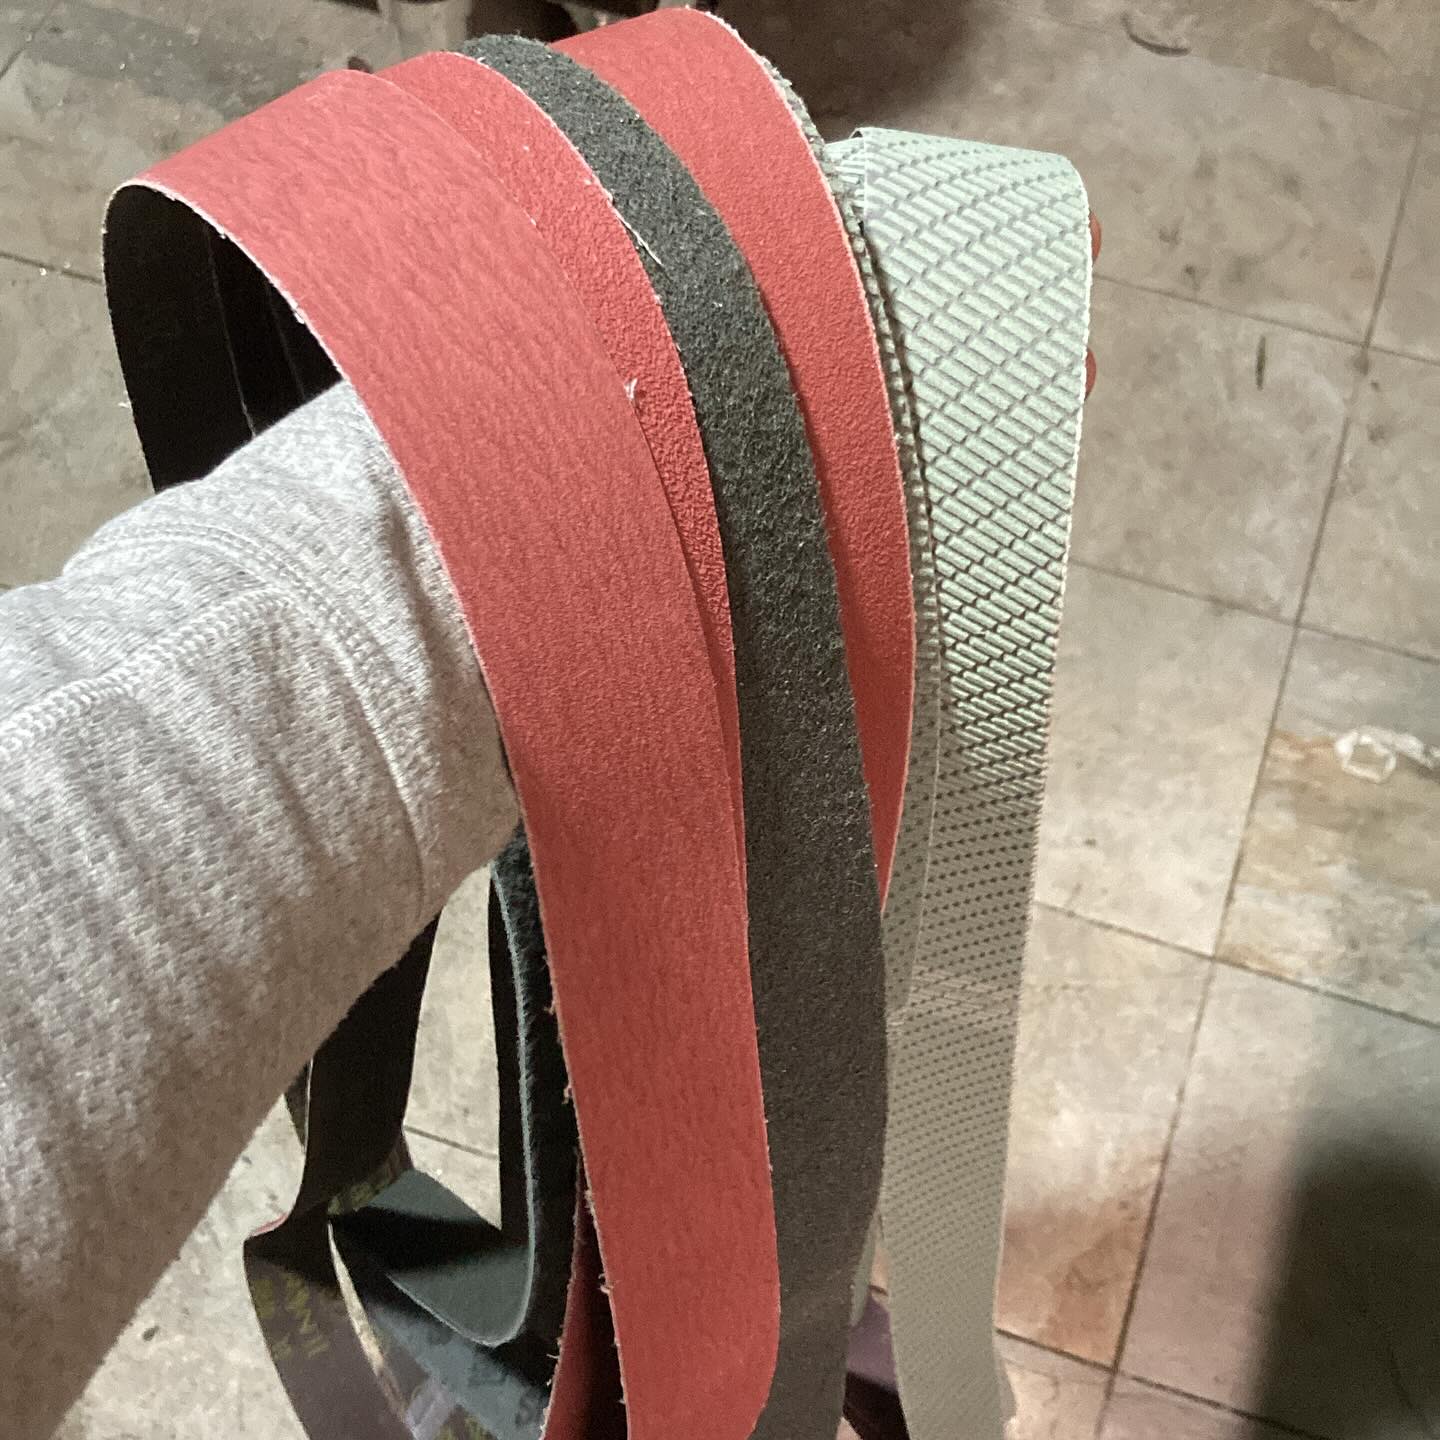
La progression des bandes est essentielle : j'en utilise jusqu'à huit à dix par lame. Je démarre avec des bandes céramique en grain 60 puis 120 pour enlever la matière et mettre en forme, j'enchaîne sur des bandes Trizact 100, 45 puis 30 pour affiner progressivement, et je termine avec des bandes liège 600, 800 et 1000 pour un fini poli et régulier — parfois complété par une bande Scotch-Brite pour un rendu satiné. Le contrôle de la vitesse et une main légère font tout : il est facile de surchauffer ou de dépasser son trait.
- Céramique : 60 → 120 (dégrossissage et mise en forme)
- Trizact : 100 → 45 → 30 (affinage progressif)
- Liège : 600 → 800 → 1000 (finition polie)
- Finition : parfois une bande Scotch-Brite pour un rendu satiné
Outils
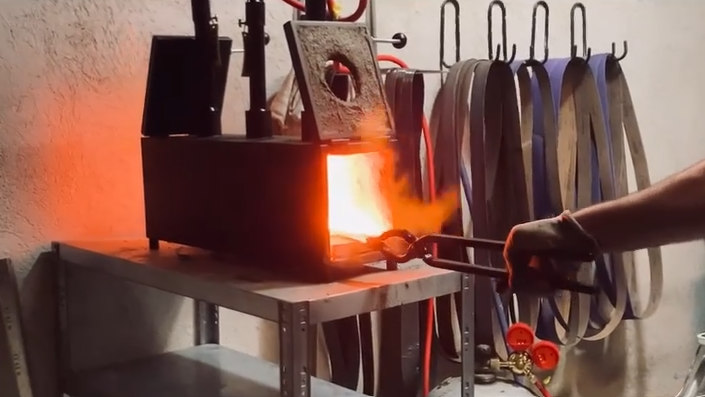
Forge à gaz
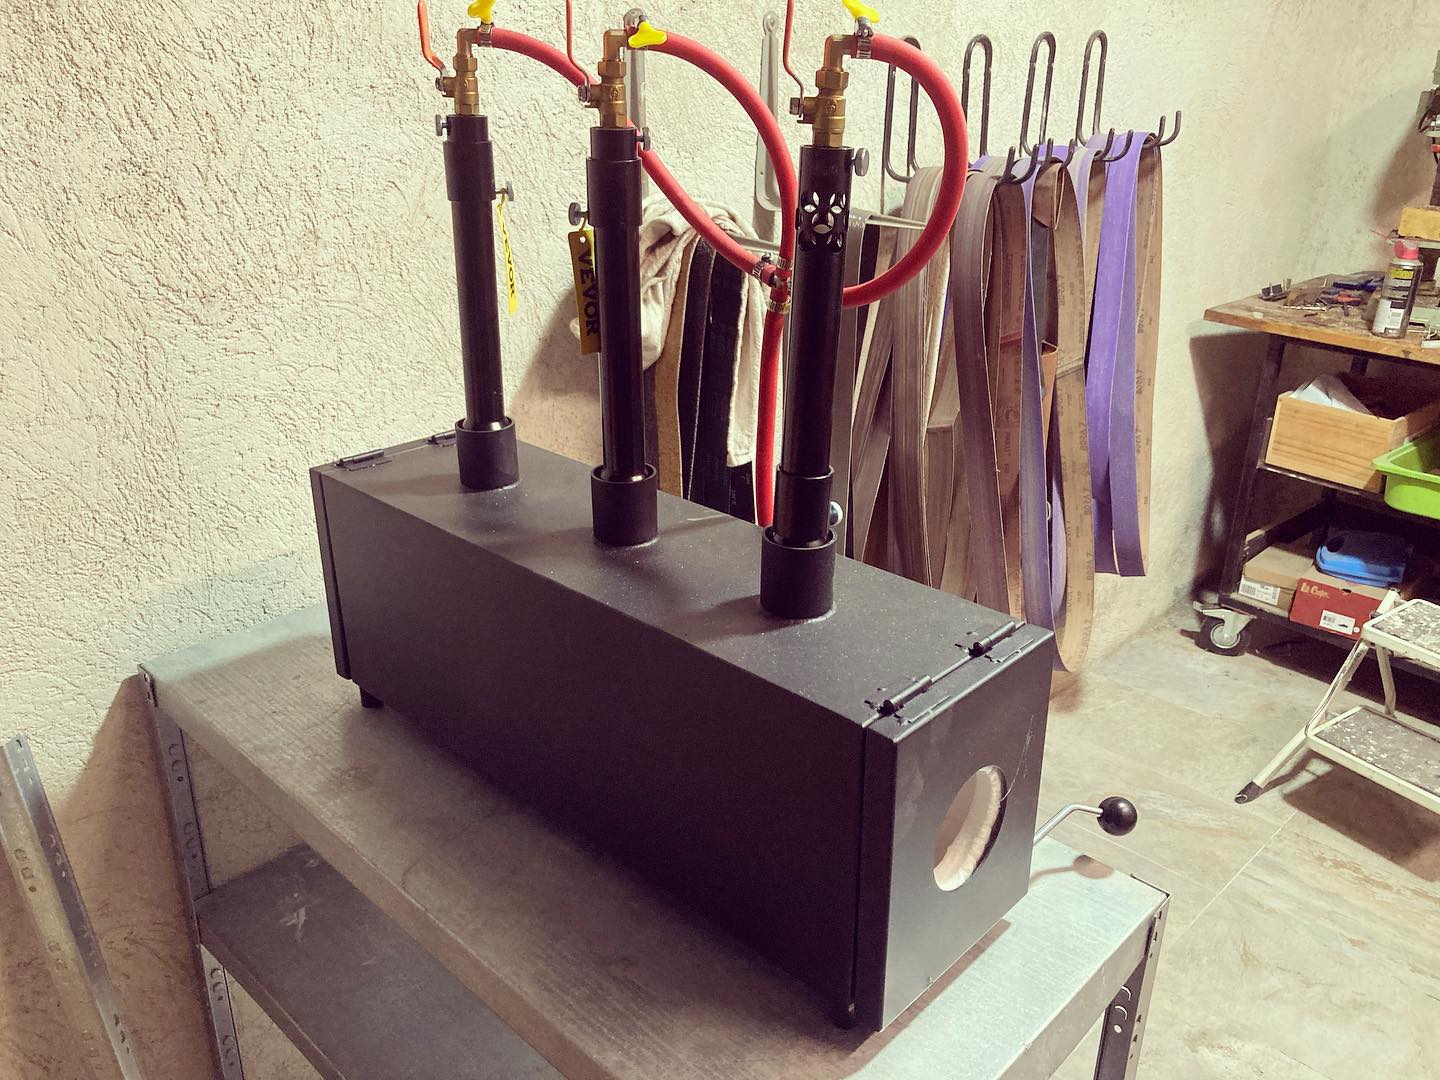
Une forge au propane est le cœur d'un petit atelier de coutellerie. Elle chauffe l'acier rapidement et uniformément à température de forge (environ 1000–1200 °C pour la plupart des aciers) et, contrairement à une forge au charbon, son atmosphère peut être réglée pour limiter la calamine.
Le corps de la forge est garni de laine céramique puis enduit d'un ciment réfractaire (type Satanite ou ITC-100) pour retenir la chaleur et protéger l'isolant. Une forge à un seul brûleur suffit pour la plupart des lames ; les montages multi-brûleurs sont utiles pour les pièces longues ou le soudage du damas, où une chaleur homogène est cruciale.
- Combustible : propane, un ou deux brûleurs
- Températures : 900–1300 °C selon l'opération
- Point clé : contrôle de l'oxydation, chaleur homogène sur la barre
Voir le résultat
La technique n'a de sens qu'à travers la pièce finie. Parcourez la galerie.